
Cómo mejorar la adhesión de la primera capa en impresión 3D
La primera capa puede decidir el resultado de una impresión 3D. Si el filamento no se pega a la base, la boquilla arrastra los trazos y la pieza acaba convertida en un enredo. También puede ocurrir que la impresión empiece bien y las esquinas se levanten unos minutos después.
La solución no suele ser añadir pegamento sin más. En una impresora de filamento fundido, o FDM, la adhesión depende de la limpieza de la superficie, la distancia de la boquilla, las temperaturas y otros ajustes. En esta guía aprenderás a reconocer los síntomas y a corregirlos en un orden práctico, sin cambiar todos los parámetros a la vez.
Identifica el problema antes de ajustar la impresora
Observa cómo se deposita el material durante los primeros minutos. El aspecto de las líneas ofrece pistas sobre lo que está ocurriendo:
- El filamento sale redondeado y se mueve al tocarlo: la boquilla puede estar demasiado lejos de la superficie, o la base puede estar sucia o fría para el material.
- La boquilla arrastra el plástico o apenas deja salir material: puede estar demasiado cerca. Detén la impresión para evitar que raspe la base.
- Las líneas se adhieren en un lado, pero no en otro: revisa la nivelación, la malla de compensación y la estabilidad de la base.
- Las esquinas se levantan después de empezar bien: puede tratarse de deformación por enfriamiento, también llamada warping.
- La línea queda interrumpida o sale de forma irregular: además de revisar la distancia, comprueba la extrusión, el estado de la boquilla y el filamento.
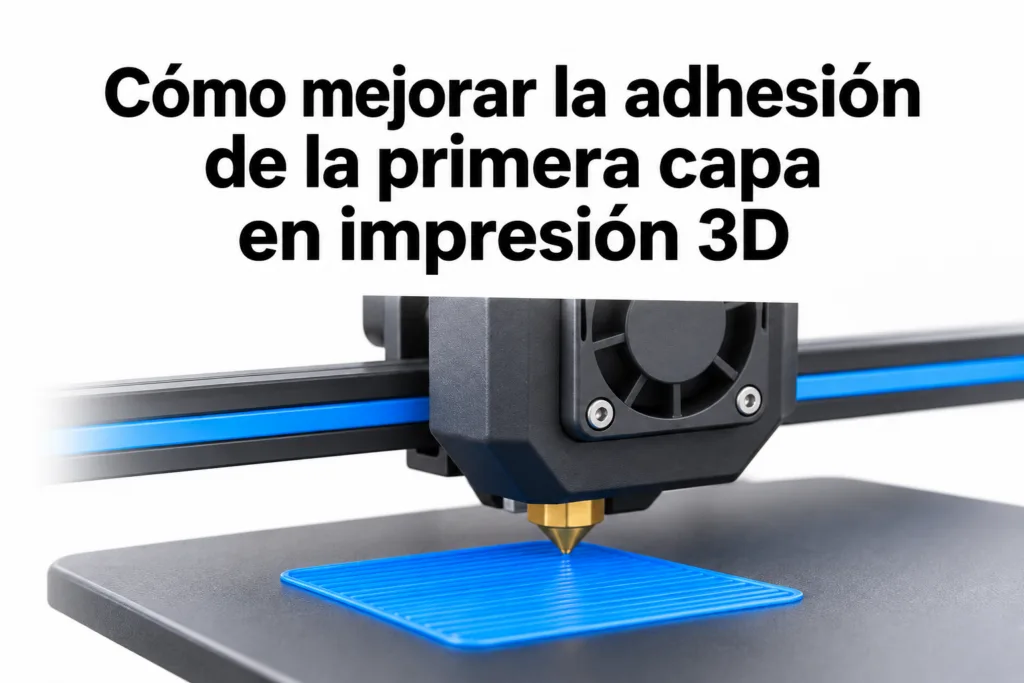
Una primera capa correcta presenta líneas ligeramente aplanadas y unidas entre sí, sin surcos profundos ni huecos evidentes. Su aspecto exacto depende de la superficie y del perfil de impresión.
Limpia y revisa la superficie de impresión
La grasa de los dedos, el polvo y los restos de impresiones anteriores pueden impedir que el plástico se adhiera de forma uniforme. Antes de modificar la configuración, deja enfriar la base y límpiala según las instrucciones del fabricante de la superficie.
En muchas placas extraíbles compatibles, lavar con agua tibia y jabón suave, aclarar y secar bien ayuda a retirar la grasa. No mojes conectores ni componentes eléctricos. Algunas superficies admiten alcohol isopropílico; otras pueden requerir cuidados distintos, así que comprueba la compatibilidad antes de usarlo. Si lo utilizas, hazlo con la máquina fría y desconectada, en un lugar ventilado y lejos de fuentes de ignición; deja que se evapore por completo antes de calentar.
Después de limpiar, manipula la placa por los bordes para no dejar huellas en la zona de impresión. Comprueba también que esté bien colocada, sin residuos debajo ni daños visibles. Una placa deformada o mal asentada puede producir diferencias de altura que ningún ajuste puntual resolverá del todo.
Ajusta la distancia entre boquilla y base
La boquilla debe quedar lo bastante cerca para que el filamento se apoye y se aplaste ligeramente, pero no tanto como para bloquear su salida o dañar la placa. Este ajuste suele denominarse desplazamiento Z o Z offset.
Nivelación y compensación automática
Según la impresora, primero tendrás que ajustar manualmente la posición de la base, ejecutar una medición automática o combinar ambos procedimientos. Sigue el orden indicado por el fabricante: una malla automática compensa diferencias medidas en la superficie, pero no sustituye necesariamente un ajuste mecánico ni corrige una placa suelta.
Realiza la calibración en las condiciones recomendadas para tu equipo. En algunos modelos se mide con la base a temperatura de trabajo porque los componentes cambian ligeramente de forma al calentarse. Comprueba también que el perfil o código de inicio cargue la malla correcta: haberla medido no garantiza que se aplique durante la impresión.
Cómo afinar el desplazamiento Z
El método de la hoja de papel puede servir como punto de partida si el fabricante lo recomienda: se busca una ligera resistencia al mover el papel bajo la boquilla. Sin embargo, no garantiza por sí solo una primera capa perfecta, ya que el grosor del papel y el procedimiento influyen en el resultado.
Imprime después un patrón sencillo de primera capa y observa las líneas. Si quedan demasiado redondas y separadas, acerca la boquilla mediante pequeños cambios de Z. Si son extremadamente finas, presentan rebabas o la boquilla raspa, aléjala. El sentido de los valores y los controles varía según la máquina: verifica qué ajuste acerca o separa la boquilla antes de aplicarlo.
Si tu impresora permite ajustar Z durante la impresión, haz cambios pequeños y observa el resultado antes de continuar. Guarda el valor solo cuando lo hayas comprobado. Mantén los dedos y herramientas alejados de la boquilla caliente y de las piezas móviles.
Revisa la temperatura de la boquilla y la base
Cada material necesita un rango de temperaturas adecuado. Una boquilla demasiado fría puede extruir de forma irregular y dificultar la unión entre líneas; una base demasiado fría puede favorecer que la pieza se desprenda. En cambio, un exceso de calor también puede deformar la primera capa o complicar la retirada de la pieza.
Empieza con el perfil recomendado para tu impresora y las indicaciones de la bobina. A modo orientativo, el PLA suele imprimirse con boquilla alrededor de 190-220 °C y base, cuando se utiliza calefacción, alrededor de 50-60 °C. No son valores universales: los aditivos, la superficie y la máquina pueden requerir otros ajustes.
Si la capa no se pega y la distancia Z es correcta, prueba un cambio pequeño de temperatura dentro del rango recomendado y repite la misma prueba. Espera a que la base alcance la temperatura indicada antes de empezar; en algunas máquinas conviene dejar que el calor se distribuya siguiendo las recomendaciones del fabricante.
Con PETG, ABS u otros materiales, utiliza un perfil específico en lugar de copiar los valores del PLA. Comprueba además que la placa sea compatible: algunas combinaciones, como PETG sobre determinadas superficies, pueden adherirse demasiado y dañarlas al retirar la pieza. El fabricante puede recomendar una capa separadora o un procedimiento concreto.
Ajusta la velocidad, el ventilador y el flujo
El laminador es el programa que transforma el modelo en instrucciones para la impresora. Sus ajustes de primera capa merecen una revisión si la base está limpia y la distancia es correcta.
Reduce la velocidad de la primera capa
Una primera capa más lenta da tiempo al material para depositarse de forma consistente. Usa como punto de partida el perfil del laminador para tu máquina y reduce la velocidad de primera capa si las líneas se despegan en curvas o cambios de dirección. Evita llevarla al mínimo sin necesidad: una velocidad excesivamente baja tampoco compensa una boquilla mal ajustada.
Revisa también la altura y la anchura de línea de esa capa. Un perfil que indique una altura incompatible con la boquilla o con las capacidades de la impresora puede dificultar el resultado. Si has modificado muchos parámetros, vuelve a un perfil conocido antes de probar ajustes aislados.
Controla la refrigeración de la pieza
El ventilador de capa enfría el plástico recién depositado. Si enfría demasiado pronto, algunos materiales pueden contraerse y perder adhesión. Muchos perfiles mantienen ese ventilador apagado o reducido al comienzo y lo aumentan después, pero las necesidades dependen del material y de la pieza.
No confundas el ventilador de capa con el que refrigera el disipador del cabezal: este último puede ser necesario para evitar problemas de alimentación y no debe desactivarse como ajuste de adhesión.
Comprueba que el filamento salga de forma constante
Si aparecen huecos incluso con una distancia adecuada, revisa si la bobina gira libremente, si hay una obstrucción parcial y si el perfil corresponde al material cargado. El filamento húmedo también puede producir extrusión irregular; sécalo únicamente con un método y una temperatura compatibles con ese material. Evita aumentar el flujo a ciegas: primero descarta problemas mecánicos y de calibración.
Evita que las esquinas se levanten
La deformación aparece cuando distintas zonas de la pieza se enfrían y contraen de forma desigual. Es frecuente en piezas anchas con esquinas pronunciadas y puede darse aunque la primera capa se haya pegado inicialmente.
Estas medidas ayudan a reducirla:
- Evita corrientes de aire directas sobre la impresión.
- Comprueba la temperatura de la base y la refrigeración recomendadas para el material.
- Añade un brim o borde de adhesión: son líneas adicionales alrededor de la pieza que aumentan el área de contacto y se retiran al terminar.
- Si el diseño lo permite, aumenta la superficie de apoyo o redondea las esquinas que se levantan.
- Para materiales que lo requieran, considera una impresora o recinto compatible con su temperatura de trabajo.
No todos los materiales se benefician de un recinto cerrado: consulta las indicaciones de la impresora y del filamento. Al imprimir materiales que puedan emitir vapores o partículas, utiliza ventilación adecuada y sigue las precauciones del fabricante; un recinto por sí solo no sustituye la gestión de esas emisiones.
¿Cuándo usar adhesivos o superficies especiales?
Una barra adhesiva o un producto específico puede ayudar en determinadas combinaciones de material y base. En otras, sirve principalmente como capa separadora para facilitar la retirada. No lo apliques por defecto: verifica primero la compatibilidad y la función recomendada para tu placa.
Una cantidad excesiva puede dejar una superficie irregular y ocultar el problema real. Aplica el producto según sus instrucciones, sobre una base preparada adecuadamente, y limpia los restos cuando corresponda. Si utilizas cinta u otra superficie adicional, ten en cuenta que su grosor puede obligarte a reajustar Z.
Cuando termine la impresión, deja enfriar la base y sigue el método de retirada recomendado. No fuerces una espátula contra la placa ni acerques las manos a su trayectoria: podrías dañar la superficie o cortarte.
Una prueba sencilla para encontrar la causa
Antes de lanzar una pieza larga, imprime varios cuadrados finos distribuidos por la zona de trabajo. Puedes utilizar un modelo de calibración o crear superficies simples en el laminador. Observa si todos presentan líneas uniformes y si se adhieren de forma similar.
Cambia una sola variable por prueba: por ejemplo, primero ajusta Z y repite; después, si hace falta, modifica la temperatura de la base. Anota el material, la superficie y los valores utilizados. Así podrás distinguir una mejora real de un cambio casual y conservar una configuración útil para la próxima impresión.
Conclusión
Para solucionar los problemas de adhesión de la primera capa, empieza por una base limpia y bien asentada, ajusta la distancia de la boquilla y utiliza temperaturas apropiadas para el material. Después revisa velocidad, ventilación y extrusión; recurre al brim o a un adhesivo compatible cuando la pieza o la superficie lo justifiquen.
Haz una prueba pequeña antes de imprimir tu próximo proyecto y modifica un ajuste cada vez. Unos minutos de observación al principio pueden ahorrarte una impresión fallida y ayudarte a conocer mejor tu máquina.